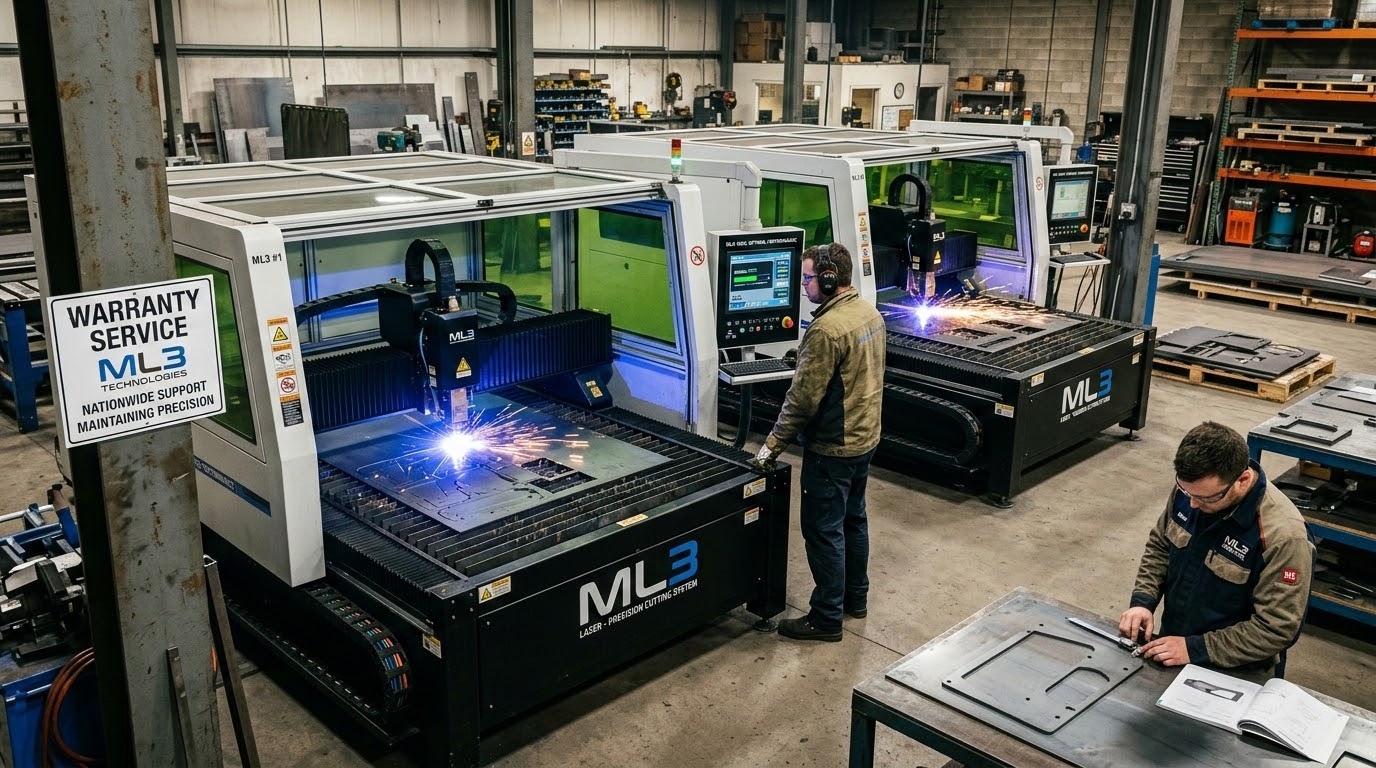
Принципы лазерной резки и их реализация в серии МЛ3
Лазерная резка металла основана на преобразовании энергии луча в тепло, что приводит к плавлению, испарению или раскалыванию материала в зоне обработки. Ключевым элементом является управляемое тепловое воздействие, которое ограничивает зону термического влияния и минимизирует деформацию на смежных участках. В серии МЛ3 реализация этого принципа достигается за счет точной фокусировки луча, контроля энергии на разрезируемой поверхности и скоростного сканирования в заданном режиме. Такой подход обеспечивает чистые кромки и повторяемую геометрию реза при разных режимах работы, лазерный резак по металлу.
Особое внимание уделяется выбору типа лазерного источника и режиму обработки. В режиме непрерывного излучения или с импульсной модульностью энергия подается в зависимости от требуемого эффекта: глубина реза достигается за счет сочетания мощности и времени пребывания луча на одной точке. Для обеспечении стабильного качества реза применяются схемы контроля теплового распределения, коррекция траектории и последовательное переключение режимов обработки в пределах заданной толщины материала. В сочетании с правильной подачей газа и охлаждением это позволяет уменьшить размер зоны термического воздействия и повысить повторяемость реза.
В рамках данной темы упоминание о ссылках не приводится в целях обеспечения нейтрального и исчерпывающего описания технических аспектов. Подробности о конкретных параметрах и характеристиках рекомендуются уточнять в технической документации к изделию.
Контролируемое тепловое воздействие и влияние на качество реза
Контролируемое тепловое воздействие достигается через регулирование энергии луча, времени экспозиции и скоростного режимирования скана. Это позволяет снизить формирование наблюдаемого термического влияния (теплового影响а) в зоне реза, сократить область перегрева и уменьшить вихревые деформации, которые могут влиять на геометрию кромки. Влияние на качество реза выражается в однородности торца, снижении заусениц и уменьшении микротрещин в зоне расплавления. При резке материалов с различной теплопроводностью и отражающими поверхностями стратегия распределения тепла подбирается индивидуально, чтобы обеспечить стабильную геометрию кромки и минимизировать дефекты.
Ключевыми параметрами становятся скорость скана, плотность энергии на единицу площади и режим охлаждения. Уменьшение времени пребывания луча на одной точке уменьшает локальные перегревы, но может повлиять на глубину реза. Поэтому выбор параметров ведется с учетом типа металла, его толщины, наличия покрытий и отражающих свойств поверхности.
Реализация принципов через модульную конструкцию МЛ3
Модульная конструкция серии МЛ3 предусматривает разделение функциональных узлов на заменяемые модули. Это упрощает техническое обслуживание и модернизацию without необходимости полного демонтажа станка. Основные узлы включают систему облегченной подачи газа, оптическую систему фокусировки и систему охлаждения, что позволяет быстро настраивать параметры под текущую задачу. Такая архитектура обеспечивает быструю замену изношенных элементов, упрощает ремонт и уменьшает простои.
Система управления резкой интегрирована с механизмами перемещения и датчиками наблюдения, что позволяет отслеживать параметры резки в реальном времени и фиксировать отклонения. Это способствует повторяемости реза и снижает влияние вариаций в подготовке материалов на качество обработки. Наличие модульной конструкции позволяет адаптировать станок к различным типам источников и конфигурациям рабочего пространства без индустриальных изменений в основной раме.
Конструкция и ключевые узлы серии МЛ3
Нельзя недооценивать роль основных узлов в достижении стабильности и точности реза. Конструкция серии МЛ3 ориентирована на прочность, снижение тепловых деформаций и упрощение сервисного обслуживания. В процессе проектирования учитываются требования к герметичности узлов, разборке без инструментального вмешательства и возможности замены расходников за минимальное время.
Лазерный источник в серии МЛ3 задает энергетическую парадигму обработки: мощность и направленность луча напрямую влияют на глубину реза, скорость проходки и качество кромки. Центральная роль отводится точному управлению фокусом, стабилизации луча и минимизации аберраций оптики. Эффективная система крепления и увязки оптики обеспечивает повторяемость параметров на разных участках листа и разных рабочих сечениях.
Модульная архитектура и преимущества обслуживания
Модульность позволяет оперативно менять узлы без простой рамы. В результате снижаются сроки ремонта и обеспечивается возможность гибкой настройки под разные задачи. Упростив доступ к узлам, техническое обслуживание может выполняться с меньшими усилиями и меньшим временем простоя. В рамках модульности отдельные узлы соединяются через унифицированные интерфейсы, что облегчает совместимость узлов с различными конфигурациями станков.
Лазерный источник: мощность и направленность луча
Лазерный источник задает базовые параметры резки: мощность, режим работы и направленность луча. Эти характеристики определяют глубину реза, скорость обработки и качество поверхностей, а также влияют на требования к системе охлаждения и газовой подаче. Корректная настройка фокусного положения и стабилизация луча позволяют сохранять одинаковый профиль реза по всей площади обработки.
Параметры резки и их влияние на точность
Ключевые параметры резки включают мощность лазера, скорость перемещения, толщину реза и качество кромки. Мощность определяет глубину проплавления и проходимость, скорость влияет на размер термического влияния, толщина реза — на геометрию пропила, а качество кромки отражает паттерн плавления и образование заусенцев. Совмещение этих факторов требует точной калибровки параметров под конкретный металл, его толщину и наличие покрытий. Взаимосвязь параметров диктует требования к подготовке материалов и корректировке режимов обработки.
Определение оптимального набора параметров зависит от типа лазерного источника: коаксиальная направленность, спектр поглощения металла и эффективность рассеивания тепла различаются у разных технологий. При выборе режима важно обеспечить точность реза и устойчивость параметров на протяжении всей партии заготовок.
Основные параметры: мощность, скорость, толщина реза и качество кромки
Мощность влияет на способность прорезать толщину металла, а скорость — на величину теплового влияния и геометрию пропила. Толщина реза ограничивает применимую глубину и требует соответствующей корреляции между скоростью и энергией. Качество кромки оценивается по ровности и отсутствию заусенцев, что достигается при точной настройке фокусного положения, стабилизации луча и контроле вибраций системы перемещения. В сочетании с правильной подачей газа эти параметры обеспечивают стабильность реза и повторяемость в серийной работе.
Оптимизация параметров в зависимости от типа лазерного источника
Различные типы лазерных источников обладают разной эффективностью поглощения металла и спектральной чувствительностью к поверхностным слоям. Поэтому режимы резки подбираются исходя из характеристик материала и толщины. Для материалов с высокой reflectivity выбор газовой подачи и соответствующих режимов охлаждения становится ключевым фактором, влияющим на чистоту кромки и устойчивость процесса. Переключение между режимами производится через адаптацию параметров в системе управления резкой и повторяемость параметров достигается за счет калибровки узлов подачи, фокусировки и перемещений.
Материалы, поверхности и подготовка к резке
Поддерживаемые металлы включают сталь, алюминий и его сплавы, меди и титаны, а также различные покрытия и рельефные поверхности. Особое внимание уделяется отражающим поверхностям: их резка требует корректировки параметров и правильного выбора защитных газов, чтобы снизить эффект отражения энергии и не повредить оптику. Загрязнения поверхностей, масла и оксиды влияют на качество реза и требуют предварительной обработки перед началом резки.
Требования к подготовке материалов предусматривают очистку поверхности от масел и загрязнений, обеспечение равномерности минимального перепада по толщине и устранение посторонних слоев, которые могут вызвать неравномерный нагрев или дефекты кромки. Поверхности с оголенной химической активностью требуют рассмотрения как по возможности предварительной очистки, так и по выбору режимов обработки для минимизации термического влияния.
Газовая подача и охлаждение: влияние на рез
Типы рабочих газов включают кислород, азот и аргон, каждый из которых влияет на скорость плавления, предотвращение окисления и чистоту кромки. Давление и расход газа подбираются в зависимости от материала, толщины и требуемого качества реза. Система газовой подачи обеспечивает стабильное давление и ровный поток, что непосредственно влияет на образование защитной зоны и на удаление расплавленного материала из зоны реза.
Система охлаждения поддерживает оптимальный тепловой режим, отводит лишнее тепло и снижает риск деформаций заготовки. Набор теплоотвода и циркулирующей воды может быть настроен под конкретную толщину и материал, обеспечивая стабильность параметров на протяжении обработки. Эффективное охлаждение сопряжено с защитой оптики и стабилизацией условий резки.
Контроль качества, настройка и калибровка
Контроль параметров резки реализуется через мониторинг в реальном времени: параметры лазера, движение соплу и сигналы датчиков совпадают с заданными в программном обеспечении. Система может выдавать сигналы о несоответствиях и фиксировать отклонения по высоте, скорости и температуре зоны реза. Это позволяет оперативно корректировать параметры и поддерживать повторяемость реза.
Практические процедуры калибровки включают проверку выравнивания оптики, тестовую резку на куске калиброванной заготовки и измерение геометрии kerf. Повторяемость реза проверяется на пробной партии заготовок и фиксируется в отчётах, что обеспечивает корректное воспроизведение параметров на длительных сериях.
Безопасность и эксплуатационные требования
Защитные меры включают герметичную кабину, межсетевые выключатели и систему аварийного останова. Обязательны обучение персонала и соблюдение инструкций по эксплуатации, так как лазерный рез может сопровождаться рисками для зрения, ожогами и механическими перегрузками. Применение защитных очков и ограничение доступа в зону обработки снижают риск травм.
Рекомендации по эксплуатации и инструктажи по технике безопасности формируют базу для безопасной работы и снижают вероятность случайной активации системы, несанкционированной манипуляции и неправильной настройки параметров.
Гарантийное обслуживание и сервис после монтажа
Условия гарантийного срока и объем сервисного обслуживания устанавливаются договорно и включают диагностику, замену изношенных узлов и оперативное устранение неисправностей. Мониторинг состояния оборудования может осуществляться через регулярные проверки параметров резки, тестовые калибровки и обновление программного обеспечения управления.
Плановые обслуживания включают проверки герметичности узлов, очистку оптики, замену расходников и настройку параметров под текущие задачи. Такой подход обеспечивает стабильность работы станка, снижает риск внеплановых простоя и поддерживает соответствие требуемым характеристикам резки на протяжении срока эксплуатации.
Контроль качества реза: параметры и практические методы
Методы оценки качества реза включают визуальный осмотр кромки, измерение геометрии пропила и анализ наличия дефектов. Практическая реализация контроля базируется на поддержке параметров резки, фиксации условий обработки и регулярной верификации повторяемости. Реализация контролируемых параметров в работе станка предполагает удержание заданной мощности, скорости и фокусировки на протяжении всей серии, что обеспечивает единый профиль реза и снижает разброс характеристик.