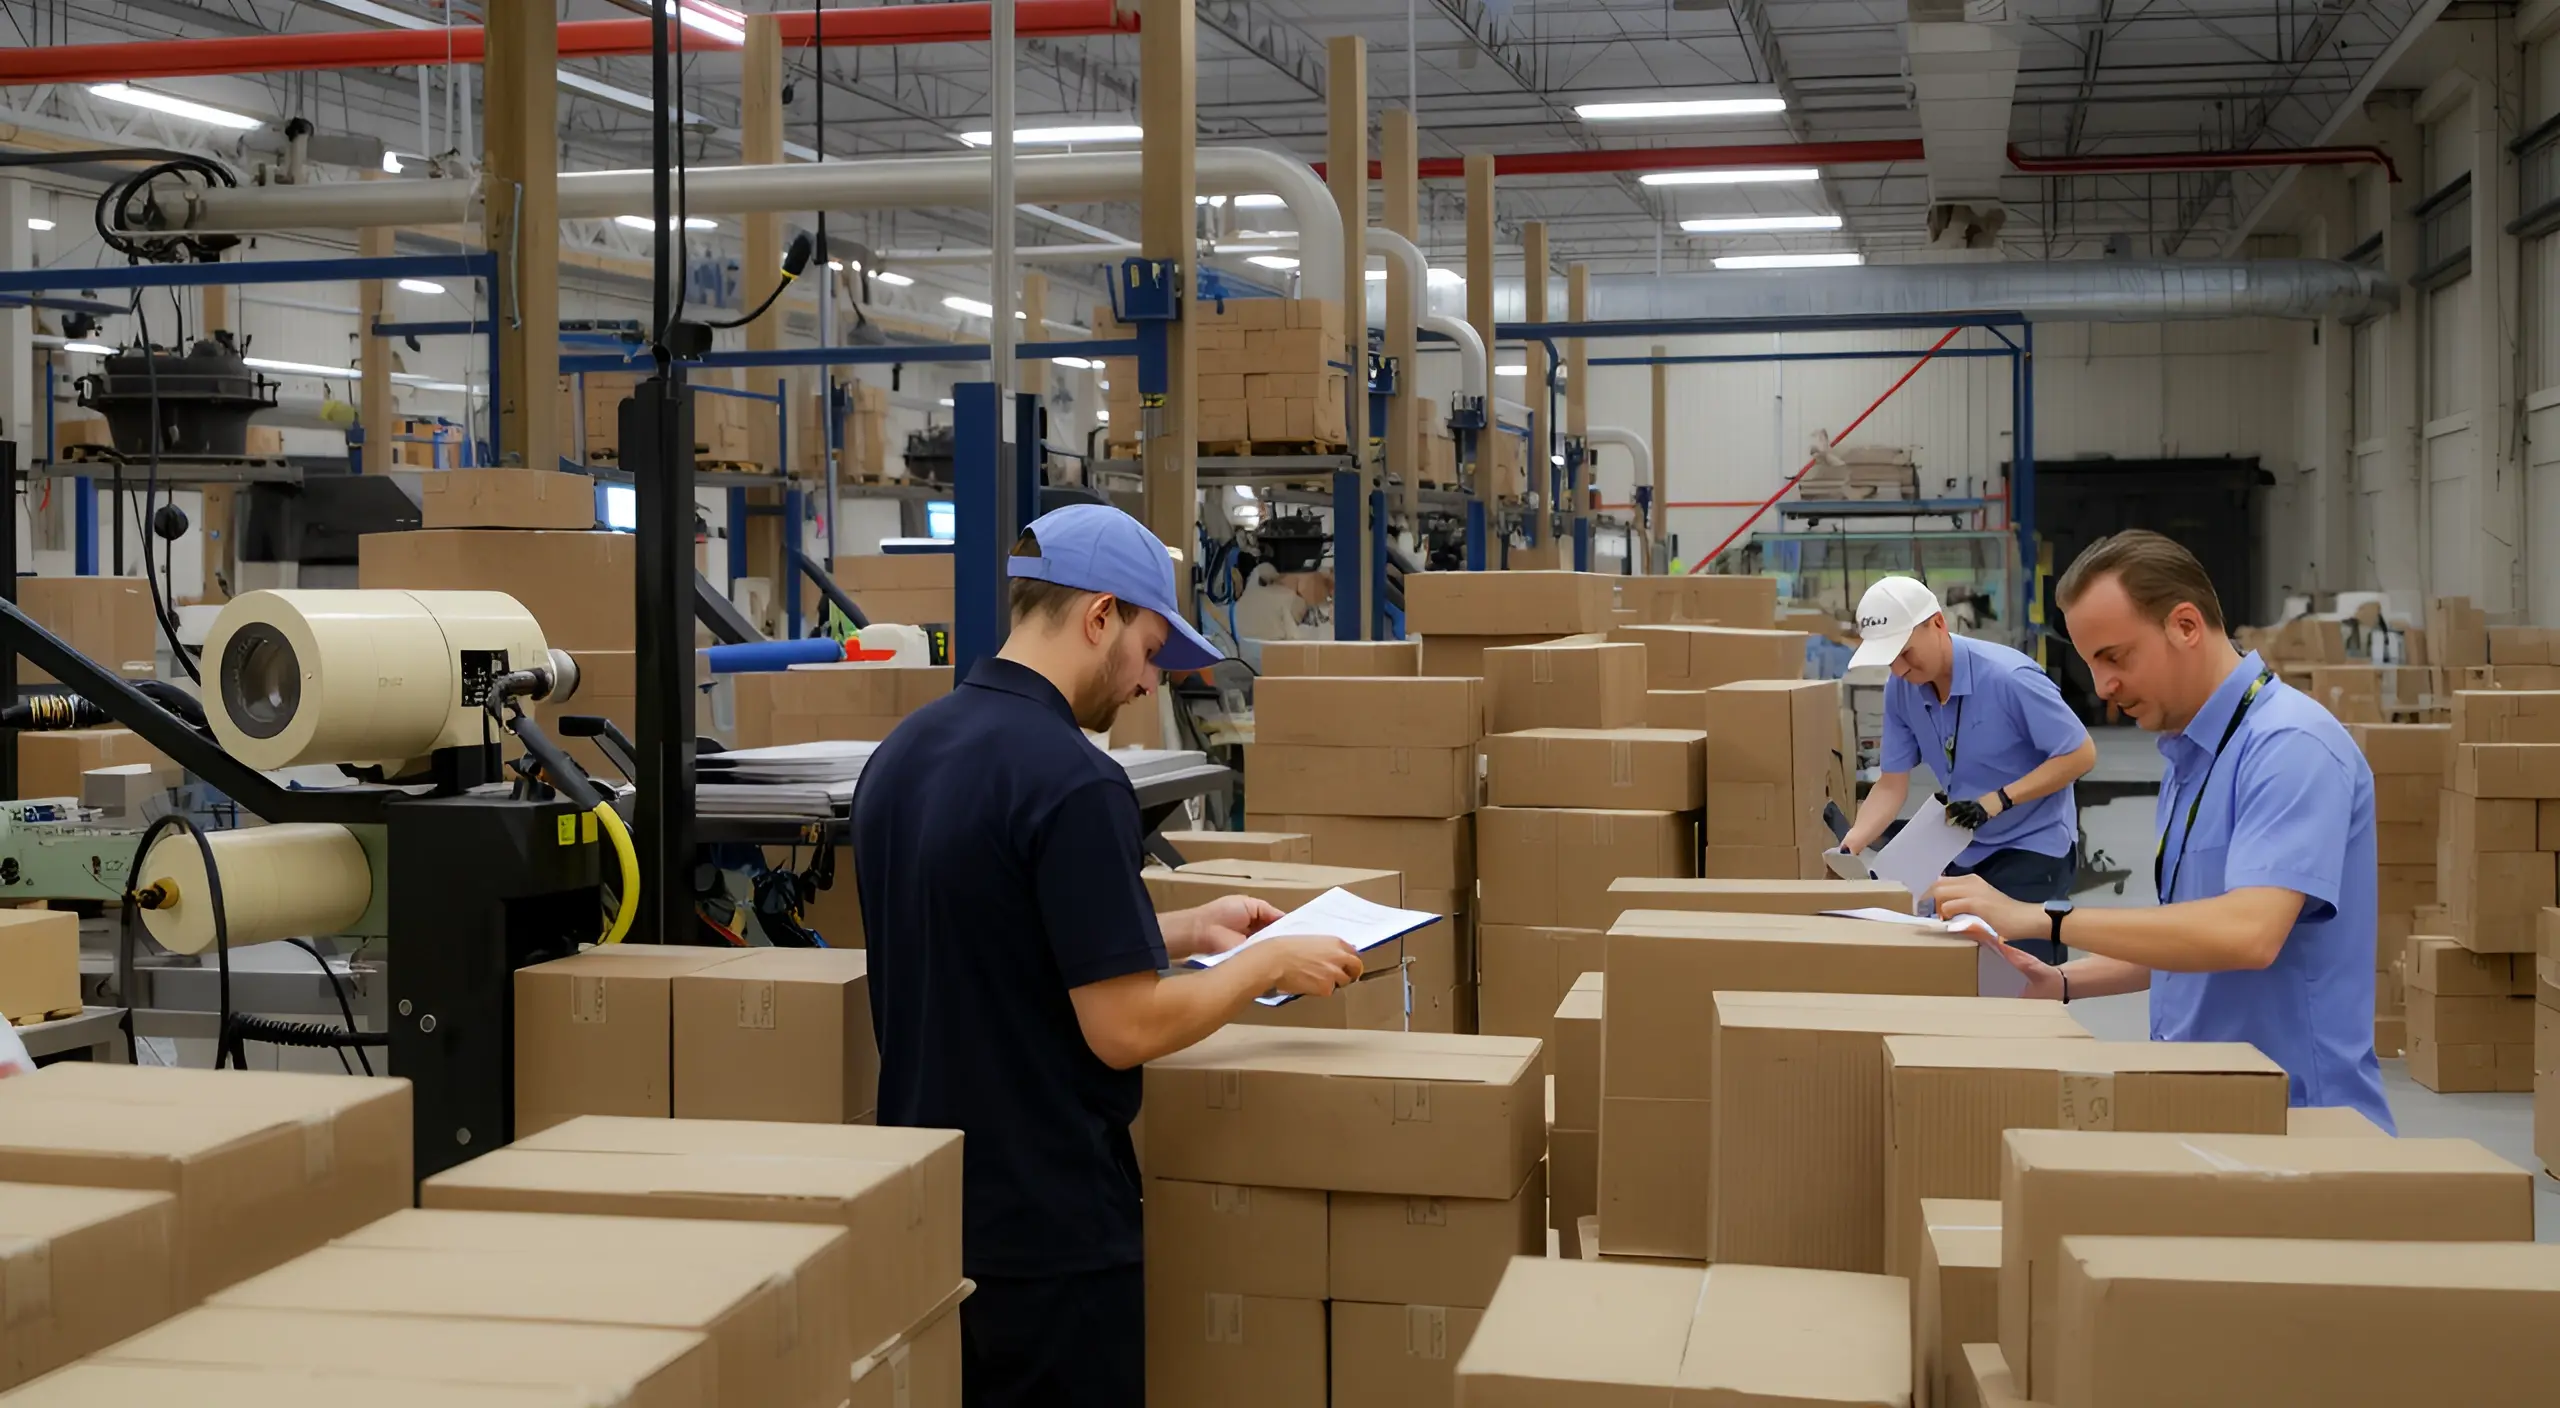
Структура и свойства гофрокартона
Гофрокартон представляет собой многослойный композит, где волнистый слой расположен между двумя облицовочными листами. Такая компоновка обеспечивает как амортизацию ударов, так и равномерное распределение нагрузки, что важно для защиты перевозимых грузов. В зависимости от толщины облицовок и высоты волны изменяются прочностные характеристики и устойчивость к деформациям.
Выбор конкретной конфигурации зависит от назначения упаковки: увеличение массы и толщины волны повышает сопротивление сжатию, но требует большего объема и усилий на формование. Облицовочные слои служат поверхностью для печати и защитой от влаги и механических воздействий, а волнистый слой обеспечивает упругость и энергоabsorption. Различные классы плотности и толщины формируют диапазон параметров для различных видов продукции.
Структура: волнистый слой и облицовочные слои
Волнистый слой выполняет роль сердцевины и задаёт основную прочность на изгиб и ударопрочность. В зависимости от типа волны меняется толщина и плотность, что влияет на сопротивление деформации при сжатии uny-pak.ru и ударе. Об облицовочных слоях можно говорить как о защитной поверхности и основе для печати, на которую наносятся рисунки и маркировка.
Основные свойства: прочность и устойчивость к деформациям
Основные свойства зависят от сочетания слоёв: прочность на сжатие, устойчивость к деформациям и восприимчивость к влаге. Прочность определяется параметрами, такими как толщина волны и качество клеевых соединений между слоями, а устойчивость к деформациям достигается за счёт распределения напряжений по площади и жесткости облицовок.
«Контроль на каждом этапе производства позволяет поддерживать требуемые параметры прочности и минимизировать деформации готовой упаковки.»
Производственный цикл упаковок из гофрокартона
Этапы: подготовка сырья, формирование слоёв, печать, сборка, финишная обработка
- Подготовка сырья: выбор и приемку исходной бумаги, проверку влажности и плотности облицовочных слоёв.
- Формирование слоёв: формирование волнистого слоя и размещение облицовок с клеем между ними.
- Печать: нанесение декоративной или информационной печати на облицовочные поверхности.
- Сборка: складывание, формирование коробок и применение клеевых линий для фиксирования собранной упаковки.
- Финишная обработка: контроль геометрии, дополнительная обработка кромок и упаковка готовой продукции.
Оборудование и технологические линии
Производство включает линии резки, клеевые станции, фальцовочно-резальные автоматы и печатные машины. Элементы линии подбираются под тип гофрокартона, требуемые форматы и скорость выпуска. Ключевые узлы в технологической схеме: подача сырья, активация клеевых составов, резка по профилю, сборка и контроль готовой продукции.
| Тип гофры | Толщина (мм) | Применение |
|---|---|---|
| A | 4,8 | высокая амортизация и прочность |
| B | 2,8 | баланс массы и жесткости |
| E | 1,6 | декоративная печать и лёгкость |
Контроль качества и экологическая ответственность
Контроль качества и тестирование
Производственный контроль включает проверку прочности на сжатие и изгиб, клеевых соединений и влагостойкости облицовочных слоёв. В процессе применяются визуальный осмотр, проведение тестов на сцепление слоёв, а также замеры геометрических параметров готовой продукции. В партии отслеживается отклонение по стандартам и спецификациям.
- Визуальный контроль поверхности и нанесения печати.
- Проверка сцепления слоёв с использованием соответствующих методик.
- Проба на деформацию и просвет на изгибе при заданной нагрузке.
Экологические аспекты и переработка отходов
Утилизация и переработка отходов гофрокартона рассматриваются в рамках цепочки циркулярной экономики. Приоритет отдаётся использованию вторичных материалов, сбору лома и регенерации волокнистых компонентов. В производственных условиях применяют методы минимизации отходов и сокращения влагопоглощения за счёт оптимизации состава слоёв и клеевых систем.