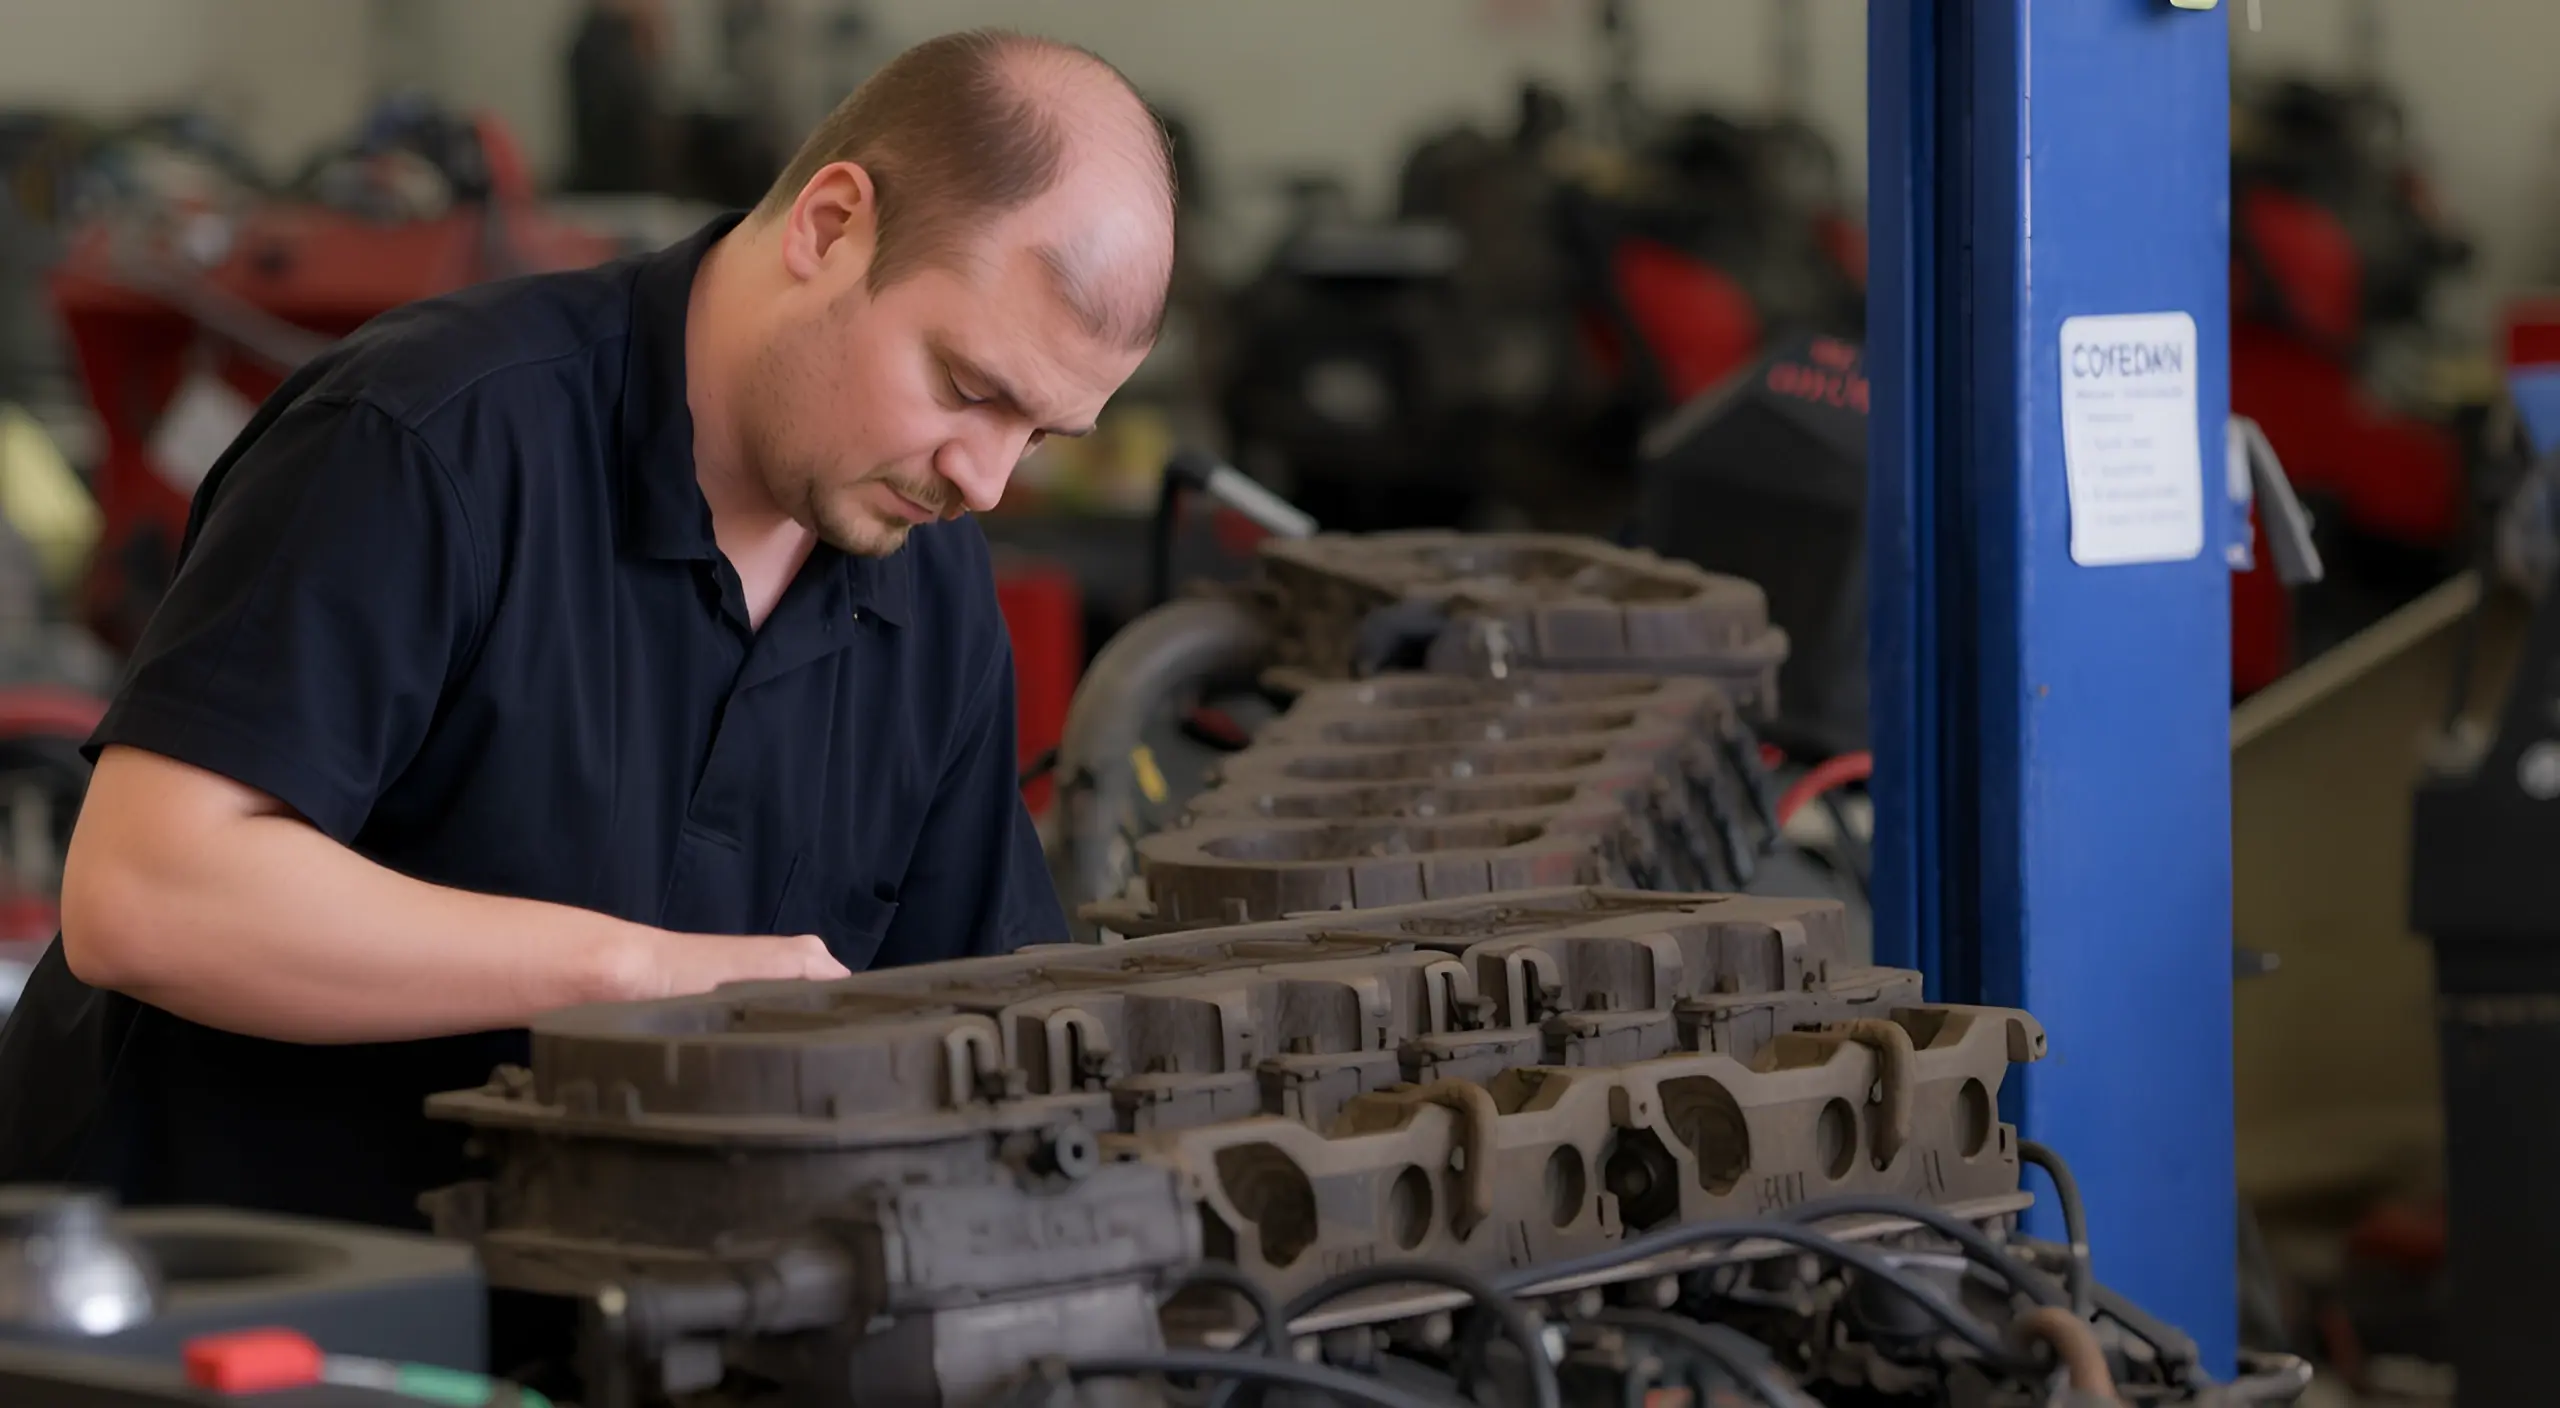
Диагностика и подготовка к ремонту
Диагностика головки блока цилиндров начинается с детального обследования поверхности и посадочных мест. В рамках подготовки оцениваются состояние седел клапанов, геометрия поверхности, наличие дефектов каналов охлаждения и уплотняемость посадок на сайте. Результаты анализа определяют целесообразность ремонта и выбор метода дальнейших процедур. Важно учесть конструктивные особенности двигателя и материал головки, чтобы снизить риск повторного выхода из строя.
Перед ремонтом выполняются визуальная оценка и неразрушающий контроль трещин, измерение плоскости и контроль посадочных поверхностей. При этом анализируются данные о пробеге, условиях эксплуатации и сервисном обслуживании, чтобы выявить скрытые дефекты и определить необходимые операции. Подобные мероприятия снижают риск пропусков и позволяют выбрать оптимальную технологию восстановления.
«Качество шлифовки и соблюдение технологической последовательности влияют на герметичность стыков и ресурс головки в дальнейшем»
Какие признаки неисправности требуют осмотра и диагностики
- повышенная дымность из выхлопной системы и снижение мощности двигателя
- падение компрессии в одном или нескольких цилиндрах
- утечки охлаждающей жидкости через прокладки или в каналы головки
- появление следов масла в системе охлаждения или источниковхronic
- неравномерная работа мотора, стуки и перегрев
Основные методы проверки геометрии и состояния седел
- визуальный осмотр поверхности головки и седел
- измерение плоскости и деформаций с помощью штангенциркуля, индикаторной головки и профильного индикатора
- контроль посадочных поверхностей клапанов, проверка их параллельности и адаптации к прокладке
- проверка каналов охлаждения на предмет коррозии, засоров и герметичности
Этапы ремонта: проверки, шлифовка и переборка
Что включает предварительная проверка головки
- разборка головки и осмотр узлов без разрушения конструктивных соединений
- очистка каналов и поверхностей от загрязнений и масляных отложений
- проверка состояния прокладок и элементов узлов, их замена при необходимости
- планирование последовательности работ с учетом допусков и материалов
Как выполняется шлифовка и контроль плоскости
Шлифовка головки проводится для выравнивания плоскости и устранения микротрещин на краях. Контроль плоскости выполняется после каждого этапа шлифовки, чтобы исключить образование перекосов и получить требуемую толщину стенок. В процессе применяются измерительные инструменты и лазерное нивелирование для достижения заданной геометрии поверхности. Минимизация удаления металла важна для сохранения прочности и герметичности узла.
| Этап ремонта | Контрольные параметры | Методы контроля |
|---|---|---|
| Подготовка | чистота поверхности, отсутствие видимых дефектов | визуальный осмотр, токарно-произвольные пробы |
| Шлифовка | плоскость, толщина стенок, геометрия седел | индикаторы, лазерное измерение, контроль толщины |
| Переборка | чистота каналов, герметичность | промывка, контроль давления, проверка посадок |
| Сварка | герметичность шва | испытание давлением, визуальный контроль |
Восстановление с сваркой и сборкой
Когда применяют сварку и какие ограничения
Сварка применима к трещинам, если они локализованы и не затрагивают критические каналы. Ограничения связаны с возможной деформацией головки и изменением геометрии после термической обработки. В подобных случаях выполняют локальные слоя, а затем проводят повторную шлифовку и контроль. Необходимо учитывать материал головки, тип сварочного метода и последующую термическую обработку для снятия внутренних напряжений.
Этапы переборки и финальная сборка
- разборка и очистка узлов, укладка прокладок и уплотнений
- регулировка клапанов и установка тарелок на седлах
- контроль момента затяжки крепежа и посадки прокладок
- проверка герметичности и запускаемость после сборки
Гарантия, контроль качества и риски
Условия гарантийного обслуживания
Условия гарантийного обслуживания устанавливаются в договоре и зависят от объема и характера выполненных работ. В рамках гарантий принимаются требования по эксплуатации, соблюдению регламентов технического обслуживания, возврату автомобиля для осмотра по истечении установленного срока. Роль гарантии состоит в закреплении ответственности за соответствие ремонтных работ установленным нормам.
Контроль качества после ремонта и потенциальные риски
Контроль качества после ремонта включает проверку герметичности, испытания на давление и восстановление итоговой геометрии в соответствии с спецификациями. Возможные риски связаны с деформациями, порогами допустимых отклонений и ограничениями сварочных работ, что может повлиять на дальнейшую эксплуатацию. Важна соответствующая квалификация персонала и соблюдение последовательности операций.